Gravure CNC ou laser : la différence qui change la profondeur et le rendu final
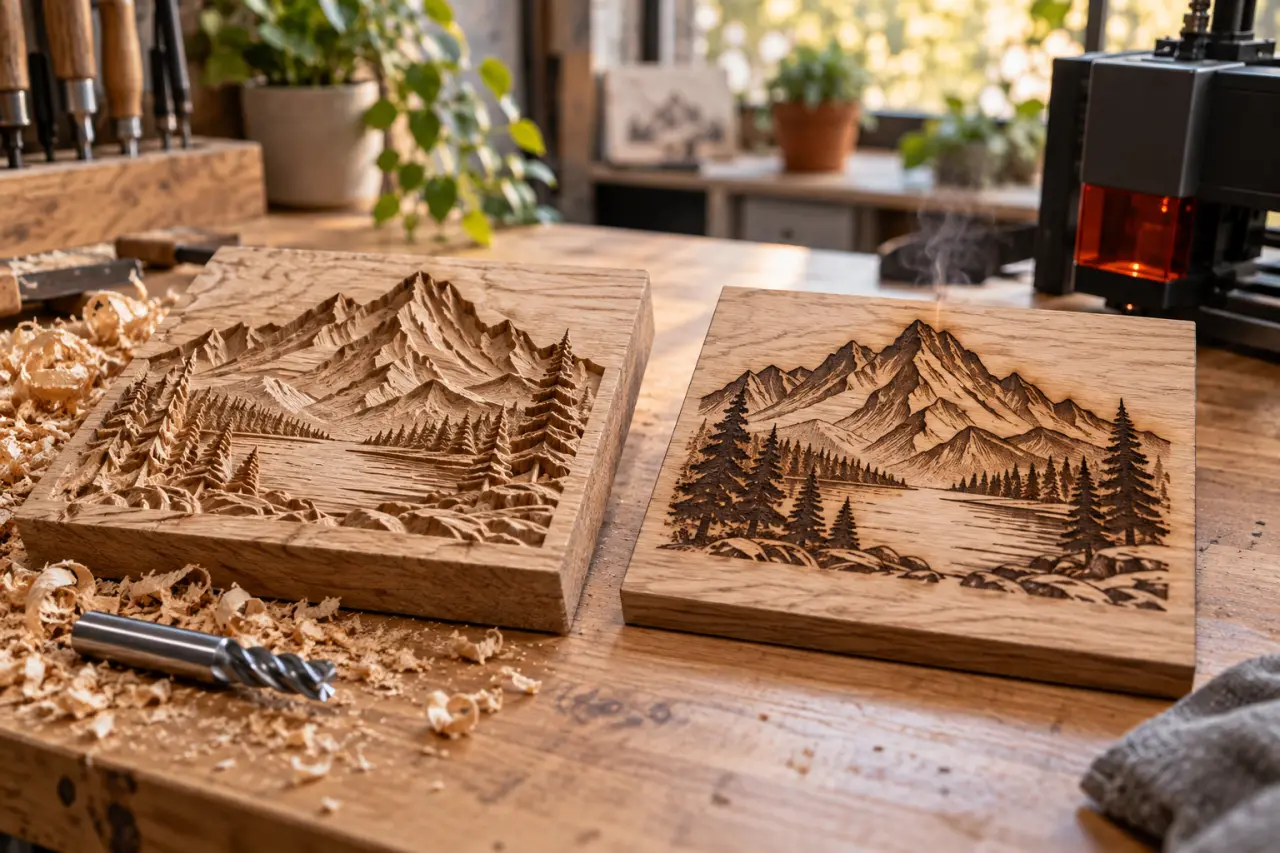
Graver une pièce, qu'il s'agisse d'une plaque en laiton, d'un panneau en bois ou d'un cadeau personnalisé, suppose de choisir une technique avant même de penser au motif. La gravure CNC occupe une place particulière dans ce paysage des outils de marquage : elle enlève physiquement de la matière, là où le laser la brûle ou la vaporise. Cette différence de principe conditionne la précision obtenue, les matériaux compatibles et le réglage des outils. Voici ce qu'il faut savoir avant de se lancer, que l'on prépare un projet de signalétique, une pièce technique ou un cadeau unique.
Qu'est-ce que la gravure CNC et comment fonctionne-t-elle ?
CNC signifie Computer Numerical Control, autrement dit commande numérique par ordinateur. Concrètement, un dessin est d'abord créé ou importé dans un logiciel, puis converti en G-Code, le langage que la machine interprète pour piloter ses déplacements. La gravure CNC appartient à la famille des procédés soustractifs : une fraise ou une pointe rotative enlève physiquement de la matière, couche après couche, pour creuser un motif ou faire apparaître un relief. Ce contact direct avec la pièce la distingue d'un procédé comme le laser, qui agit sans toucher la surface.
Le rôle du logiciel et du parcours d'outil
Une fois le motif vectorisé, le logiciel de fabrication assistée par ordinateur calcule un parcours d'outil : la trajectoire exacte que suivra la fraise, avec ses profondeurs de passe et ses vitesses associées. Cette étape est souvent sous-estimée alors qu'elle détermine la qualité finale autant que le choix de l'outil lui-même. Un parcours mal optimisé peut multiplier les allers-retours inutiles, user prématurément la fraise ou laisser des marques visibles sur les zones de reprise.
Bridage de la matière et lancement de l'usinage
Avant de lancer la gravure, la pièce doit être bridée fermement sur le plateau de la machine. Un bridage insuffisant entraîne des vibrations qui se traduisent directement par des irrégularités dans le sillon gravé. La broche descend ensuite selon l'axe Z, pénètre la matière à la profondeur programmée, puis se déplace selon les axes X et Y pour tracer le motif. La rigidité de la machine, la concentricité de l'outil et la qualité du bridage sont indissociables : négliger l'un des trois dégrade le résultat, même avec un outil haut de gamme.
Fraiseuse CNC, routeur CNC ou laser : quelles différences concrètes ?
Le terme « CNC » recouvre plusieurs familles de machines, dont les usages ne se recoupent que partiellement.
Gravure par fraisage CNC
La fraiseuse CNC est pensée pour des matériaux exigeants : acier inoxydable, acier doux, aluminium, laiton, mais aussi bois et plastiques. Sa rigidité mécanique et la puissance de sa broche lui permettent de travailler des métaux sans fléchir, ce qui en fait l'outil de référence pour les pièces techniques ou les plaques signalétiques métalliques destinées à durer.
Gravure par routeur CNC
Le routeur CNC, généralement configuré sur trois axes, cible plutôt les matériaux tendres : bois, plastique, acrylique. Il est très répandu chez les makers et les artisans car il combine un bon rapport précision/vitesse sur ces supports, sans nécessiter la robustesse d'une fraiseuse industrielle.
Gravure laser : un procédé sans contact
Le laser fonctionne sur un principe différent : un faisceau concentré brûle, fond ou vaporise la surface sans jamais toucher la pièce. Cette absence de contact supprime l'usure d'outil et permet des détails très fins, mais limite en contrepartie la profondeur de gravure atteignable sur de nombreux matériaux. Le laser travaille davantage en surface qu'en volume.
Gravure CNC ou gravure laser : comment trancher selon le projet ?
Le choix dépend du relief recherché, du matériau et du rendu final attendu, pas d'une simple préférence esthétique.
Profondeur, relief et rendu 3D
La gravure CNC excelle dès qu'il s'agit de créer un véritable relief, une gravure en creux marquée ou une forme en trois dimensions. Le laser, lui, reste pertinent pour un marquage de surface fin et détaillé, mais atteint vite ses limites quand on cherche à donner du volume tactile à une pièce. Pour un logo en relief sur une plaque de bois destinée à être touchée autant que vue, la CNC reste la solution la plus fiable.
Matériaux, vitesse et contraintes d'usage
Le fraisage CNC accepte des matériaux que le laser ne peut pas toujours traiter efficacement, en particulier certains métaux épais. À l'inverse, le laser est généralement plus rapide sur des matériaux fins et homogènes, et ne nécessite pas de changement d'outil entre deux motifs différents. En contrepartie, la CNC implique du bruit mécanique, de la poussière à aspirer et une usure progressive de l'outil, trois contraintes pratiques souvent sous-évaluées au moment de choisir une machine.
Un parallèle aide à choisir entre les deux techniques : pensez à la différence entre construire un pont et poser une passerelle légère au-dessus d'un cours d'eau. Le pont, massif, encaisse le poids et le temps, un peu comme la gravure CNC qui façonne une matière en profondeur et résiste à l'usage, aux frottements, au contact répété d'une main ou d'un objet. La passerelle légère suffit pour traverser rapidement sans contrainte de charge, à l'image du laser qui marque une surface fine sans jamais la structurer en volume. Se demander quelle solidité on attend réellement de la pièce, et pas seulement quel rendu visuel on souhaite obtenir, aide à ne pas se tromper de technique dès le départ.
Quels outils et réglages pour une gravure CNC précise ?
Le choix de l'outil et des paramètres d'usinage conditionne directement la qualité du sillon gravé.
Fraises droites, pointes javelots et outils en carbure
Pour des sillons larges et réguliers, une fraise droite standard suffit souvent. Pour des détails fins en forme de V, la pointe javelot reste la référence : elle produit des sillons dont la largeur dépend directement de l'angle de la pointe et de la profondeur de passe choisie. Les outils en carbure de tungstène ou diamantés sont réservés aux matériaux abrasifs ou aux séries longues, où la résistance à l'usure devient déterminante.
Profondeur de passe, largeur du sillon et vitesse de rotation
Un exemple concret illustre la logique du calcul : avec une pointe javelot à 30° d'angle (soit un demi-angle de 15°) et une profondeur de passe de 0,5 mm, la largeur de sillon obtenue est d'environ 0,268 mm. À l'inverse, pour viser une largeur cible de 0,27 mm avec cette même pointe, il faut programmer une profondeur de passe proche de 0,50 mm. Ces calculs trigonométriques permettent d'anticiper le résultat avant de lancer la machine, plutôt que de procéder par essais successifs qui gaspillent du temps et de la matière. Côté vitesse de rotation, les machines de loisir ou semi-professionnelles tournent généralement autour de 24 000 tr/min, tandis que certaines broches industrielles dédiées à la gravure peuvent atteindre 60 000 tr/min ; les petites broches d'entrée de gamme restent souvent limitées à 10 000 tr/min. L'avance, elle, doit être ajustée selon le matériau : pour graver un circuit imprimé sur plaque époxy, une valeur de départ autour de 300 mm/min est couramment utilisée.
Quels matériaux et quels projets pour la gravure CNC ?
La polyvalence de la gravure CNC s'illustre à travers la diversité des matériaux et des usages qu'elle couvre.
Matériaux compatibles
Le bois et ses dérivés (MDF, contreplaqué) restent les supports les plus accessibles pour débuter. Les plastiques comme le PMMA ou l'acrylique se travaillent bien avec un routeur CNC. Côté métaux non ferreux, l'aluminium, le laiton et le cuivre sont couramment gravés sur fraiseuse. Les plaques époxy utilisées en électronique, avec des épaisseurs de cuivre typiques de 18 ou 35 microns, constituent un cas particulier où la précision de la profondeur de passe devient critique pour ne pas endommager les pistes conductrices.
Applications décoratives, techniques et personnalisées
Signalétique professionnelle, enseignes, plaques d'identification technique, mobilier décoratif, prototypes de validation avant production en série, cadeaux personnalisés : la gravure CNC couvre un spectre large de projets. Sa répétabilité en fait aussi un atout pour la production de petites séries identiques, là où une gravure manuelle introduirait inévitablement des variations d'une pièce à l'autre.
Faut-il investir dans une machine ou passer par un prestataire ?
Pour un projet ponctuel ou une pièce unique, faire appel à un service de gravure sur mesure évite l'investissement dans une machine et ses réglages. Les fichiers attendus sont généralement vectoriels : AI, SVG, DXF ou PDF vectorisé pour les tracés nets, PNG haute résolution quand une trame photographique doit être reproduite. Pour un usage régulier ou une volumétrie importante, l'achat d'une machine devient pertinent dès que la taille du plateau, le nombre d'axes et la puissance de la broche correspondent aux matériaux visés. Dans les deux cas, la question centrale reste la même : quel niveau de détail et quelle profondeur de relief le projet exige-t-il réellement, avant de regarder le prix ou la rapidité d'exécution.